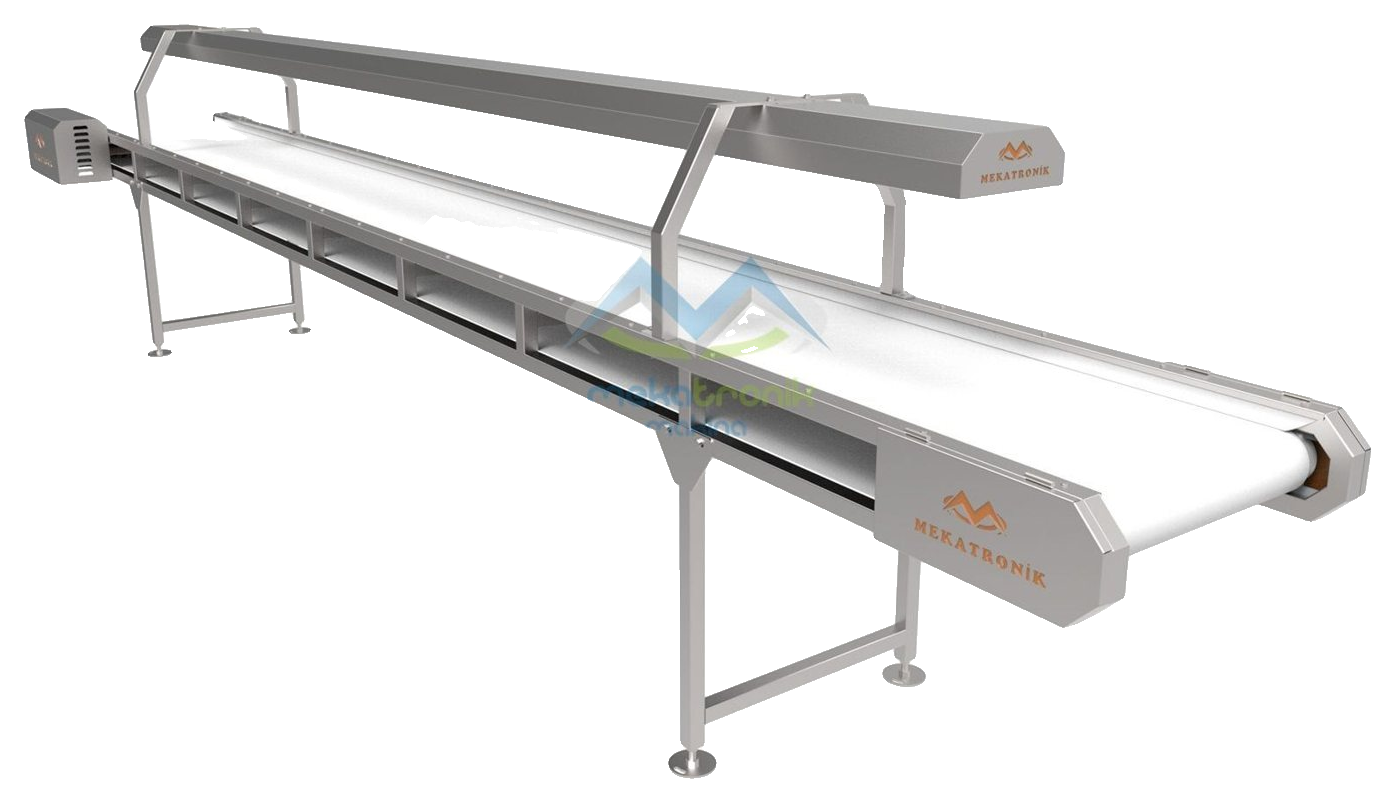
Konveyör bandı neden kayar, ayar ve kontrol noktaları
Konveyör bandı iki biçimde kayar. Ya bant tamburun üzerinde yerinde döner ve ürünü taşımaz, ya da bant yana doğru kayıp şaseye sürtünür. İlki tahrik sorunudur, ikincisi hizalama sorunudur. Önce hangisinin yaşandığını ayırmak gerekir, çünkü ikisinin çözümü farklıdır.
Önce hangi kayma olduğunu ayırın
Motor dönüyor, tambur dönüyor ama bant ya yavaş ilerliyor ya da duruyorsa bant tambur üzerinde patinaj yapıyordur. Bu durumda tambur ile bant arasındaki sürtünme, bandın yükünü taşımaya yetmiyor demektir. Bant hareket ediyor ama bir kenara doğru çekiliyorsa sorun yan kaymadır. Bu durumda tahrik çalışıyordur, bant ise tambur eksenine dik gelmiyordur.
Kayma yalnızca yük altında oluyorsa sebep çoğunlukla sürtünme ve gerginliktir. Boş çalışırken de oluyorsa sebep çoğunlukla hizadır.
Patinajın başlıca sebepleri
- Yetersiz bant gerginliği. Bant gevşekse tambur üzerindeki temas kuvveti düşer. Bant gevşeği genellikle bandın zamanla uzamasından gelir.
- Tambur yüzeyinin aşınması. Düzleşmiş ya da parlamış tambur yüzeyi bandı tutmaz.
- Yağ, su ve ürün artığı. Bant ile tambur arasına giren sıvı, sürtünmeyi belirgin biçimde düşürür. Sulu çalışan ve yıkama yapılan hatlarda en sık görülen sebeplerden biridir.
- Aşırı yük. Hattın taşıması gerekenden fazla ürün yüklenirse bant yükü çekemez.
- Tahrik tamburu ile bant arasındaki sarım açısının dar olması. Bant tambura ne kadar çok sarılırsa tutuş o kadar iyidir.
Yan kaymanın başlıca sebepleri
- Tamburların paralel olmaması. Bir tamburun ekseni ötekine göre eğik kalmışsa bant her turda eğik tarafa kayar.
- Şasenin eğri ya da çarpık olması. Zemin oturmamış ya da ayaklardan biri farklı yükseklikteyse şase burulur ve bant kenara yürür.
- Ürünün bandın bir yanına yığılması. Besleme bandın ortasından yapılmıyorsa yük bir kenarı ağırlaştırır ve bant o yöne kayar.
- Bandın kendi yapısı. Ek yeri eğri yapılmış ya da bandın bir kenarı uzamış olabilir.
- Tambur ya da makaralarda birikme. Bir noktada biriken artık, tamburu o noktada kalınlaştırır ve bandı yana iter.
Kontrol sırası
Kayma görüldüğünde önce makineyi durdurup enerjiyi kesin. Sonra şu sırayla ilerleyin.
- Bant üzerinde ve tambur yüzeyinde yağ, su ya da ürün artığı var mı bakın. Varsa temizleyin ve kayma sürüyor mu görün.
- Şasenin zeminde düzgün durduğunu ve ayakların aynı seviyede olduğunu kontrol edin.
- Tamburların eksenlerine bakın. Bant kenarı ile şase arasındaki boşluk bandın iki yanında aynı mı, bunu iki ucunda ölçün.
- Besleme noktasına bakın. Ürün bandın ortasına mı düşüyor, yoksa bir kenara mı?
- Gerginliği kontrol edin. Bant elle hafifçe kaldırıldığında fazla gevşek hissediliyorsa gerginlik ayarı gerekir.
Bu sıranın sebebi basit olandan karmaşık olana gitmektir. Temizlik ve besleme noktası dakikalar içinde kontrol edilir, tambur hizası ise ölçü ve alet ister.
Ayar nasıl yapılır
Gerginlik, bandı geri tamburundan ya da gergi düzeneğinden çekerek ayarlanır. Gergiyi iki yanda aynı miktarda çevirmek gerekir. Bir yanı fazla çevirmek tamburu eğer ve yan kaymayı başlatır. Gerginlik de fazla artırılmamalıdır. Aşırı gergin bant yatakları ve redüktörü zorlar, bandın ömrünü kısaltır.
Yan kayma için kural şudur: bant hangi kenara kayıyorsa, o kenardaki tambur ucu bandın giriş yönüne doğru ayarlanır ya da ters kenar gevşetilir. Ayar küçük adımlarla yapılır ve her adımdan sonra bandın birkaç tam tur dönmesi beklenir. Bant yeni konumuna hemen oturmaz, birkaç turda yönünü gösterir.
Tasarımla çözülen kayma
Bazı hatlarda ayar yeterli olmaz, çünkü sebep tasarımdadır. Sulu, yağlı ya da yapışkan ürünle çalışan bir hatta sürtünmeli tahrik her zaman sorun çıkarabilir. Böyle durumlarda tahrik biçimi değiştirilir.
Pozitif tahrikli bantta hareket sürtünmeyle değil dişli tahrikle iletilir. Clean Drive konveyör bu yapıyı kullanır: hareketi dişli tahrik üzerinden bant sistemine verir, paletli bant ve yan duvarlarla ürünü eğimli olarak taşır. Hareket dişle iletildiği için bant ile tambur arasındaki sürtünmenin düşmesi taşımayı durdurmaz. İki tahrik biçiminin farkı Clean Drive konveyörlerin neden tercih edildiği yazısında da anlatılıyor.
Düz taşıma yapan hatlarda ise tahrik tamburunun yüzeyi, sarım açısı ve gergi düzeni gözden geçirilir. Besleme konveyörü gibi PVC paletli bantla çalışan makinelerde bantın ürün altındaki yükü ve besleme noktası kayma açısından ilk bakılan yerlerdir.
Kaymayı baştan azaltan alışkanlıklar
- Yıkama sonrası bant ve tamburu çalıştırmadan önce sudan arındırın.
- Besleme noktasını bandın ortasında tutun ve ürünü tek kenara yığmayın.
- Gerginliği periyodik olarak kontrol edin. Yeni bant ilk çalışma döneminde uzar, bu yüzden ilk günlerde gerginlik daha sık kontrol edilmelidir.
- Şaseyi yer değiştirdiğinizde ya da zemini değiştirdiğinizde hizayı yeniden doğrulayın.
- Bant kenarında ya da şasede sürtünme izi görürseniz kaymayı arızaya dönüşmeden önce ayarlayın.
Kayan bandın sebebi bulunamıyorsa hat bilgisiyle birlikte konveyör hatları sayfasındaki ürünlere bakılabilir ya da ürün, yük ve çalışma ortamı bilgisiyle teklif istenebilir.