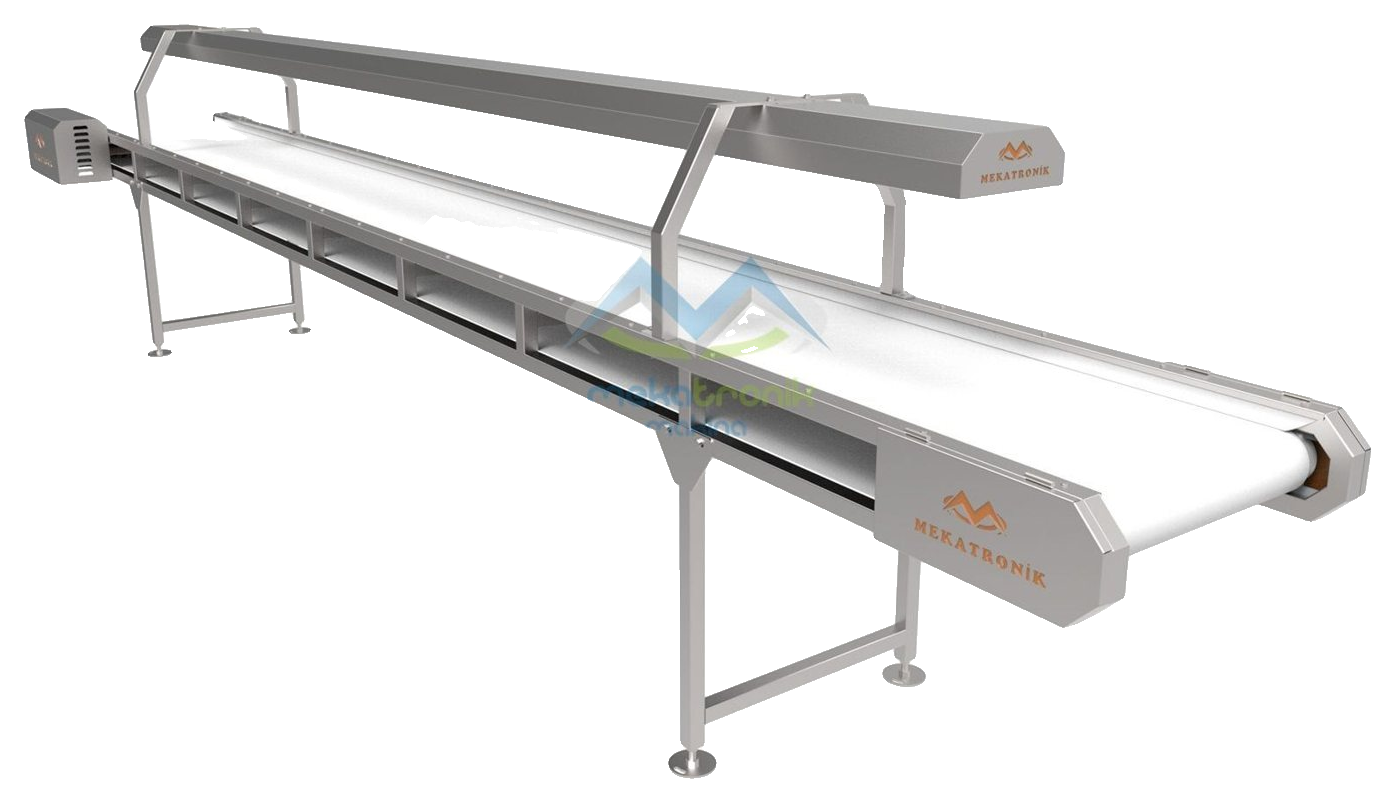
Bunkerli dozaj konveyörü ile hat başında dengeli besleme
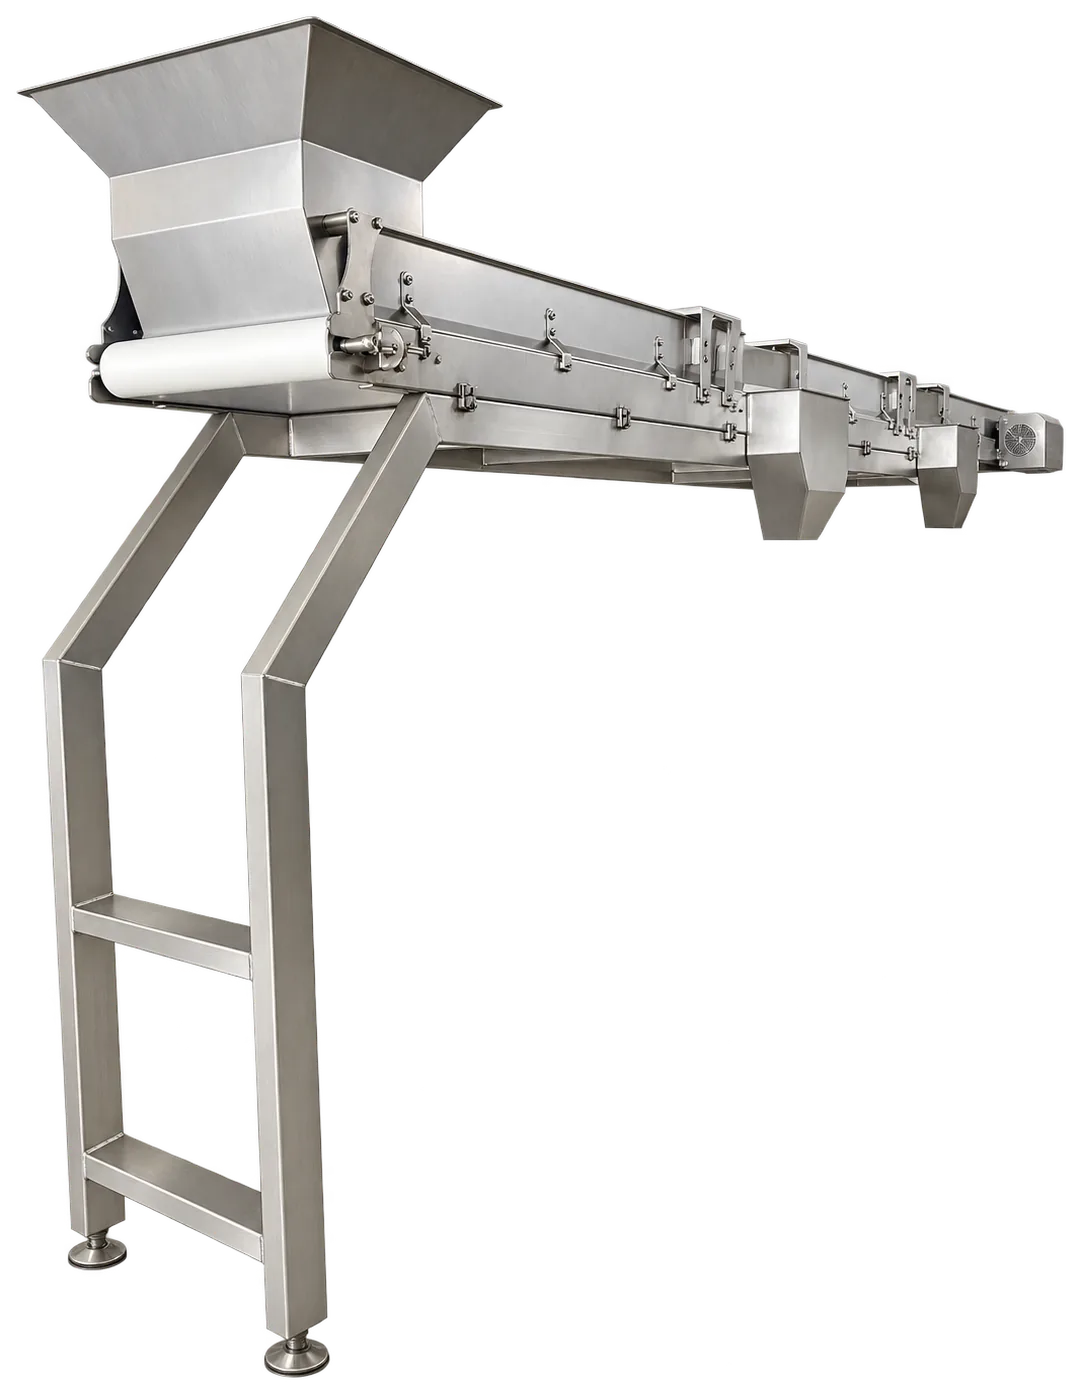
Hat başında dengeli besleme, ürünün makineye eşit miktarda ve kesintisiz girmesi demektir. Bunkerli dozaj konveyörü bunu bir tekne ile sağlar: ürün elle boşaltılır, tekne bir miktarını depolar, konveyör bunu bir sonraki aşamaya kontrollü bir akışla verir.
Sorun nerede başlar
Kuru üzüm, kuru kayısı, kuru incir ve hurma gibi ürünler paketlerden ya da kasalardan boşaltıldığında topak halinde gelir. Bu ürünler birbirine yapışır. Operatör topağı doğrudan banda atarsa üç sorun doğar:
- Ürün hattın ilk makinesine dalgalı gelir; bazen boş, bazen yığın.
- Yığın ilk makinenin altında sıkışır, makine tıkanır.
- Topaklı ürün yıkama ve eleme kademelerinde eşit işlem görmez.
Bunkerli dozaj konveyörü bu dalgalanmayı hattın en başında yumuşatır.
Nasıl çalışır
Bunkerli dozaj konveyörü manuel boşaltılan ürünü makinenin teknesine alır. Tekne içindeki çapalar ürünün tanelerine ayrılmasına yardım eder. Ürün daha sonra bir sonraki aşamaya dengeli biçimde iletilir.
Ürün sayfasında belirtilen teknik değerler şunlardır:
- Gövde ve ürünle temas yüzeyi AISI 304 paslanmaz çelik, prosese göre AISI 316 opsiyonel
- Çalışma sistemi: iç çapalı dozajlama ile dengeli ürün besleme
- Tahrik: redüktörlü motor
- Besleme: 380 V / 50 Hz
- Kontrol: PLC kontrollü veya bağımsız çalışma
- Kapasite: projeye özel belirlenir
Kullanıldığı hatlar olarak kuru üzüm, kuru kayısı, kuru incir ve hurma listelenir.
İç çapa ne işe yarar
Çapa, tekne içinde hareket eden kollardır. Ürünün tekne içinde köprü oluşturmasını, yani altı boş kalan bir kümeye dönüşmesini engeller. Köprü oluşursa tekne dolu görünür ama banda ürün akmaz. Çapa hareketi bu köprüyü bozar ve topağı tanelere bölmeye yardım eder.
Çapanın tam ayrışmayı sağlamasını beklemek doğru olmaz; işlevi ayırmaya yardımcı olmaktır. Çok sıkı sıkışmış ürün için hat başında önceden elle gevşetme ya da ürünün dinlendirilmesi gerekebilir.
Dozaj hızı nasıl belirlenir
Dozaj hızı kendi başına değil, hattın en yavaş makinesine göre belirlenir. Sıra şöyledir:
- Dozajdan sonraki makinenin işleyebildiği ürün miktarı belirlenir.
- Dozaj konveyörü bu miktarın biraz altında akış verecek şekilde ayarlanır.
- Hat yürürken makine önünde ürün birikmesi ya da makinenin boş kalması gözlenir.
- Gözleme göre hız, hat durmadan küçük adımlarla değiştirilir.
PLC kontrollü çalışmada bu ayar, sonraki makinenin doluluk bilgisine bağlanabilir. Bağımsız çalışmada ayar operatörün elindedir. Hangi seçeneğin uygun olduğu hattın otomasyon düzeyine göre belirlenir.
Hat yerleşimi
Dozaj konveyörünün çıkışı bir sonraki makinenin girişine uygun yükseklikte olmalıdır. Yükseklik farkı büyükse araya bir besleme konveyörü girer. Besleme konveyörü ürünü hattın bir noktasından ötekine taşır ve bant hızı ürüne göre ayarlanabilir.
Yerleşimde dikkat edilecek noktalar:
- Operatörün boşaltma yaptığı yer rahat ulaşılabilir olmalıdır; tekne ağzı çok yüksek tutulursa ürün dışarı saçılır.
- Boşaltma alanı ile makinenin temizlik alanı birbirinden ayrılmalıdır.
- Tekne altındaki zemin, yıkama suyunu tahliye edecek eğimde olmalıdır.
- Elektrik bağlantısı ve kumanda, yıkama suyundan korunan bir yerde durmalıdır.
Ürünü hattın ilerisinde kapalı gövdede taşımak gerekiyorsa besleme helezonu bir seçenek olabilir.
Temizlik ve gıda güvenliği
Yapışkan ürünle çalışılan her makine vardiya sonunda temizlenmelidir. Şeker içeren kalıntı kuruyup sertleştiğinde mikrobiyolojik risk oluşturur. Ürün sayfasında kolay temizlenebilir yapı standart donanım olarak yer alır. Pratikte bu şu anlama gelir:
- Tekne yüzeyi düz, köşeler yuvarlatılmış olmalıdır.
- Çapalar ve temas parçaları kısa sürede temizlenebilmelidir.
- Yıkama sonrası kalan su toplanmadan akıtılabilmelidir.
Ürün değişiminde, örneğin üzümden kayısıya geçişte, tekne tamamen boşaltılıp yıkanmalıdır.
Operatör tarafında alışkanlıklar
Makinenin dengeli çalışması, tekneye ürünün nasıl atıldığına da bağlıdır. Tekneyi bir anda ağzına kadar doldurmak yerine ürünü düzenli aralıklarla ve küçük parçalarla boşaltmak çapaların işini kolaylaştırır. Toptan boşaltılan ürün çapayı zorlar ve topak oluşumunu artırır.
Vardiya devrinde de bir kural bulunmalıdır: tekne boşken hat durdurulur ya da bir sonraki parti hazır beklenir. Boş çalışan dozaj konveyörü sonraki makineye hava gibi eksik akış verir; sonraki makine de kendi içinde dalgalanır. Teknenin doluluk seviyesini bir göstergeye ya da gözle kontrol edilen bir çizgiye bağlamak yeterlidir.
Sipariş öncesi sorulacaklar
Üreticiye şu bilgiler verildiğinde makine ihtiyaca göre ölçülendirilir:
- Hangi ürünlerle çalışılacak
- Ürünün boşaltma biçimi: çuval, kasa, kutu
- Sonraki makine ve giriş yüksekliği
- Elektrik ve kumanda beklentisi
- Özel ölçü gerekiyor mu
Özel ölçü, kullanım yerine ve amacına göre üretilebilen isteğe bağlı bir seçenektir. Kapasite ve boyut için iletişim sayfasından teklif alınabilir.